


Ang mga bula ng hangin sa mainit na natutunaw na pandikit ay hindi isang depekto sa kosmetiko. Ang mga ito ay isang alarma sa proseso na karaniwang tumuturo sa isa sa tatlong pangunahing sanhi: pagkasira ng init, kontaminasyon ng moisture, o mekanikal na pagpasok ng hangin. Ang pagwawalang-bahala sa mga bula ay maaaring magpahina sa bono, magpapataas ng stringing, at magdulot ng magastos na downtime sa mga automated na linya. Ang mga bula ay unang nakikitang babala na ang pandikit ay hindi na pare-parehong natutunaw.
Karamihan sa mga production team ay unang napapansin ang mga bubble kapag nakakita sila ng mga bukas na tahi sa isang nakalamina na web o hindi pare-pareho ang bigat ng coating sa isang linya. Sa automotive interior lamination , ang parehong depekto ay maaaring maging sanhi ng nakikitang mga bula sa ilalim ng tapiserya. Ang balita ay ang bawat dahilan ay may nakikilalang sintomas at isang mabuting pag-aayos.
Ano nga ba ang Nagdudulot ng Mga Bubble ng Air sa Hot Melt Adhesive?
Ang mga bula sa mainit na natutunaw na pandikit ay nagmumula sa apat na partikular na pinagmumulan: thermal decomposition, moisture vaporization, mechanical air entrapment, at system air leakage. Ang pagtukoy sa pinagmulan ay ang unang hakbang tungo sa isang permanenteng pag-aayos, dahil ang bawat trigger ay nangyayari ng ibang pagkilos sa pagwawasto.
Ang thermal decomposition ay ang pinakakaraniwang dahilan sa industriya ng produksyon. Ang mga mainit na natutunaw na pandikit ay thermoplastic, kaya maaari silang matunaw, ngunit ang bawat polimer ay may temperatura sa kisame. Ang mga grade na nakabatay sa EVA ay nagsisimulang bumaba sa paligid ng 180°C, habang ang mga marka ng PA at PES ay pumapayag sa mas mataas na temperatura ngunit may limitasyon pa rin. Kapag ang malagkit ay gumugulo ng masyadong mahaba lampas sa limitasyon nito, ang mga polymer chain ay nasisira at naglalabas ng maliliit na molekula ng gas. Ang mga molekula na iyon ay bumubuo ng pinong foam sa loob ng natutunaw at nagiging makinis, transparent na butil sa isang maulap, mahigpit na daloy.
| Dahilan | Karaniwang sintomas | Pangunahing panganib |
|---|---|---|
| Overheating / thermal decomposition | Pinong, tuluy-tuloy na foam pagkatapos ng mahabang panahon ng tirahan | Mahinang lakas ng bono, char, pagbara ng nozzle |
| Kontaminasyon ng paggawa | Kalat-kalat na pop, kung minsan ay may mga batik ng singaw | Mahina ang pagdirikit, hydrolysis, kaagnasan ng kagamitan |
| Mechanical air entrapment | Malaki, bilog na mga bula sa mga regular na pagitan | Bond-line voids, recycled air pockets |
| System air leak / bagsak na module | Random na mga bula malapit sa isang nozzle o sa startup | Hindi pare-pareho ang bigat ng patong, mga break ng butil |
Ang kontaminasyon ng resulta ay ang pangalawang pinakakaraniwang trigger. Ang mga hot melt adhesive ay hindi hygroscopic sa parehong paraan tulad ng polyurethane, ngunit sumisipsip pa rin sila ng atmospheric moisture kapag nakalantad. Kung ang feed hopper ay iniwang bukas sa isang mahalumigmig na halaman, ang condensation ay maaaring mangolekta sa mababang ibabaw ng tubo at pagkatapos ay madala sa matunaw. Ang tubig ay nagiging singaw sa 100°C, na gumagawa ng mga sporadic bubble na kapansin-pansing katulad ng thermal decomposition.
Paano I-diagnose ang Pinagmulan ng Air Bubbles
Matutuhan mo ang pinagmulan ng mga bula ng hangin sa loob ng humigit-kumulang 20 minuto sa pamamagitan ng panonood ng limang parameter: laki ng bubble, dalas, posisyon, temperatura, at kulay. Pinipigilan ng mabilis, nakabalangkas na pagmamasid at hindi nag-aayos ng bahagi at diretsong tumuturo sa tamang pag-aayos.
- Itala ang temperatura ng pagkatunaw. Kung ito ay nasa itaas ng maximum na pinapahintulutan hanay ng pandikit, itinuring ang sobrang init bilang unang pinaghihinalaan.
- Pagmasdan ang mga bula sa tangke kumpara sa mga bula sa nozzle. Ang mga bula sa tangke ay nagpapakita ng sobrang pag-init o pagganap; ang mga bula lamang sa nozzle ay nagmumungkahi ng mekanikal na air entrapment o isang bagsak na module.
- Suriin ang laki ng bubble. Ang pinong foam sa isang malawak na lugar ay tumuturo sa thermal decomposition. Ang malalaki at nakabukod na mga bula ay tumuturo sa nakulong na hangin.
- Suriin ang kulay ng pandikit. Ang isang madilaw-dilaw na kayumanggi natunaw ay nagpapakita ng thermal breakdown; ang isang puti o maulap na hitsura ay maaaring magpahiwatig ng paggamit o hindi natunaw na polimer.
- I-off ang stirrer at maghintay. Kung mawala ang mga bula, ang paghahalo ay humihila ng hangin papunta sa matunaw.
| Diagnostic clue | Overheating | Halumigmig | Air entrapment |
|---|---|---|---|
| Bubble na hitsura | Pinong, tuloy-tuloy na foam | Sporadic single pops | Malaking bilog na mga voids |
| Lokasyon | Tangke at sa ibaba ng agos | Sa tangke, unang nozzle | Sa nozzle, mga partikular na istasyon |
| Temperatura | Sa itaas ng inirerekomendang limitasyon | Normal | Normal |
| Kulay ng pagkatunaw | Mas madilim kaysa karaniwan | Medyo maulap | Normal |
| Baguhin sa pamamagitan ng pagpapakilos | Mas malala pa | Minimal | Tumataas |
Ang pag-diagnose bago ayusin ay nakakatipid ng pera. Kung babaan mo ang temperatura at mawawala ang mga bula, ang problema ay thermal. Kung mananatili ang mga bula, ang problema ay pisikal: nakulong na hangin o isang pagod na module na nangyayari ng kapalit.
Pag-iwas at Pag-aayos ng Root-Cause
Kapag natukoy mo ang pinagmulan, maglapat ng naka-target na pag-aayos: babaan ang temperatura, patuyuin ang feed, linisin ang baril, o i-serve ang pump system. Mahalaga ang order, ang pagsasaayos ng temperatura ay tumatagal ng ilang segundo ang pagpapalit ng module ay habang ang oras at pera.
Overheating sa Thermal Degradation
Suriin ang hanay ng pagpoproseso sa sheet ng data ng produkto, hindi ang pangkalahatang hanay para sa mga hot melt adhesive. Ang mga grado sa mababang temperatura ng EVA ay may mas mababang kisame kaysa sa PA o PES. Itakda ang pampainit ng tangke sa ibaba ng itaas na limitasyon at panatilihing maikli ang oras na iyon. Ang pandikit na iluluto sa loob ng tangke nang magdamag ay mapapababa sa susunod na umaga. Ang isang praktikal na ugali ay linisin ang tangke sa dulo ng bawat shift at patakbuhin ang pinakamababang temperatura na naghahatid pa rin ng malinis na butil.
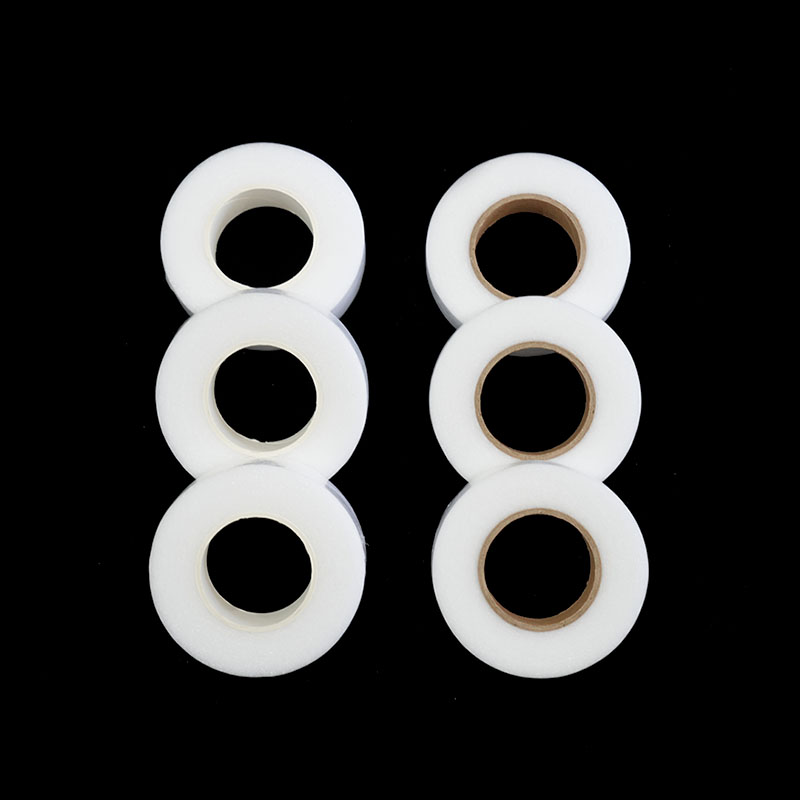
Kung pinoproseso mo ang mainit na natutunaw na malagkit na pelikula gamit ang backing paper, panatilihin ang materyal sa temperatura ng silid bago i-load. Tinutulungan ng backing paper ang pelikula na magpakain nang pantay-pantay at pinoprotektahan ang malagkit na mukha, kaya binabawasan din nito ang pagkakataong mag-drag ng mga pinong particle sa pagkatunaw.
 PES Hot Melt Adhesive Film na may Backing Paper para sa Moisture Control Ang pelikulang ito ay nananatiling solid sa temperatura ng silid at natutunaw para sa malakas na pagbubuklod, habang pinoprotektahan ng backing paper ang malagkit na mukha mula sa trabaho, na tumutulong na maiwasan ang pagdura at pag-pop sa panahon ng katapusan. Tingnan ang Produkto →
Moisture Contamination
Panatilihin ang mga malagkit na rolyo at pulbos sa kanilang orihinal na selyadong packaging. Buksan lamang ang materyal kapag handa na ang linya. Isara ang takip ng hopper sa pagitan ng mga refill at suriin ang feed channel para sa mga basang lugar. Kung makakita ka ng pagdura o paminsan-minsang malalaking pop, pangunahin ang pangunahing pinaghihinalaan. Linisin ang tangke at suriin ang bawat ibabaw na malapit sa lugar ng pagpapakain.
Air Entrapment sa System Leak
Maaaring pumasok ang hangin sa pamamagitan ng pagkatunaw at maaari rin itong pumasok sa pamamagitan ng makina. Kung ang antas ng tangke ay masyadong mababa, ang pumapasok ng bomba ay maaaring humila ng puyo ng tubig. Kung ang mga hose, coupling, o mga filter ay nasuot, ang system ay maaaring kumuha ng ambient air. Sa mga automated na linya, tingnan ang mga module seal at nozzle tip. Ang isang simpleng leak test na may hawak na airflow detector ay kadalasang nagpapakita ng pinagmulan sa loob ng ilang minuto.
Binabago ba ng Uri ng Pandikit ang Panganib sa Bubble?
Oo. Ang mga marka ng EVA, PA, PES, at TPU ay naiiba sa thermal stability, moisture sensitivity, at processing window, kaya ang panganib sa bubble ay nagbabago sa base polymer. Ang pagpili ng tamang materyal para sa makina at kapaligiran ay kasinghalaga ng pag-tune ng proseso.
Ang mga EVA adhesive ay ang pinakamadaling iproseso ngunit ang pinakasensitibo sa sobrang init. Ang mga PA adhesive ay nag-aalok ng mas mahusay na paglaban sa init na mabilis na sumisipsip ng mga resulta mula sa hangin. Ang mga pelikulang PES ay nagbibigay ng balanseng hanay ng mga katangian para sa pang-industriyang pagbubuklod: mataas na punto ng pagkatunaw, malakas na pagkakadikit sa mga tela at plastik, at isang malinis na linya ng pagkakatali. Mahalaga rin ang kapal ng hot melt adhesive web, dahil binabago ng mas makapal na web ang dami ng natutunaw at profile ng paglamig. Matuto pa tungkol sa kung paano naapektuhan ng mainit na natutunaw na adhesive na kapal ng web ang pagganap ng pagbubuklod .
Iba ang mga marka ng TPU. Ang elastic TPU hot melt adhesive film na may backing paper ay binuo para sa flexibility, stretch, at recovery. Ang mas mababang hanay ng temperatura ng pagtigil nito ay pinipigilan ang mas kaunting panganib ng thermal degradation, na ginagawa itong isang malakas na pagpipilian para sa nababaluktot na mga bahagi ng automotive o damit.
 Elastic TPU Hot Melt Adhesive Film na may Backing Paper Nag-aalok ng flexibility at stretch, ang TPU film na ito ay nakakabit nang maayos sa mga hubog o gumagalaw na bahagi. Ang mas mababang hanay ng pagkatunaw nito ay binabawasan ang panganib ng pagkasira ng thermal, na ginagawa itong perpekto para sa mga aplikasyon ng automotive at damit. Tingnan ang Produkto →
Iba na naman ang kilos ng mga mababang pulbos. Kapag gumamit ka ng PES hot melt adhesive powder, ipapakain ang materyal sa isang scatter machine o screen printer sa halip na isang melt tank. Ang pagganap at temperatura ng oven ay ang pangunahing variable, at ang powder bed ay nagbibigay sa iyo ng mas malawak na margin para sa kontrol.
 PES Hot Melt Adhesive Powder para sa Mga Proseso ng Powder Coating Ang pulbos na ito ay binuo para sa mga scatter machine at screen printer, na nagbibigay ng pare-parehong pagbubuklod sa mga tela at iba pang substrate. Mabilis itong gumagaling at lumalaban sa malawak na hanay ng temperatura, ngunit nangyayari ng maingat na oras at pamamahala ng tirahan. Tingnan ang Produkto →
| Polimer | Matunaw na hanay ng punto | Pangunahing panganib sa bula | Pinakamahusay na paraan upang makontrol |
|---|---|---|---|
| EVA | 60–100°C | Overheating sa char | Panatilihing mababa ang temperatura ng tangke, gumamit ng sariwang materyal |
| PA | 90–160°C | Halumigmig pagsipsip | Imbakan ng selyo, dry feed system |
| PES | 100–160°C | Overheating kung matagal ang dwell time | Maikling oras ng tirahan, malinis na nozzle |
| TPU | 90–150°C | Mechanical air entrapment | Suriin ang mga module seal at antas ng tangke |
Mga madalas Itanong
Bakit lumilitaw ang mga bula ng hangin pagkatapos ng malagkit na nasa tangke ng mahabang panahon?
Ang mahabang panahon ng tirahan ay ang pinakakaraniwang dahilan. Kahit na ang tangke ay nakatakda sa tamang temperatura, ang oxygen sa hangin ay nagpapababa sa polimer sa paglipas ng panahon at naglalabas ng gas. Gamitin ang pinakamababang katanggap-tanggap na temperatura, planuhin ang produksyon sa paligid ng materyal na buhay, at linisin ang tangke sa dulo ng bawat shift.
Ang mga bula ba ay nakakabawas sa lakas ng bonding o mga kosmetiko lamang?
Binabawasan nila ang lakas. Ang hangin sa bond line ay gumagana bilang isang walang laman, hindi isang tagapuno. Kapag lumalamig ang pandikit, ang mga gas pocket ay nagiging mga spot na walang pagdirikit. Sa stress, nagsisimula ang mga bitak sa ilalim ng mga voids na ito. Para sa mga high-speed na linya, ang mga bubble ay nagdudulot din ng adhesive stringing at hindi pare-parehong coverage.
Maaari ba talagang lumikha ng mga bula ang resulta sa isang mainit na sistema ng pagkatunaw?
Oo. Ang tubig ay nagiging singaw sa 100°C. Kahit na ang maliit na halaga ng condensation sa tangke o sa feed channel ay lilikha ng mga sporadic bubble. Panatilihing nakasara ang mga takip, mag-imbak ng materyal sa selyadong anyo, at linisin ang sistema kung pinaghihinalaan mo ang gagawin.
Dapat ko bang palitan ang malagkit na produkto kung patuloy na lumalabas ang mga bula?
Hindi hangga't hindi mo inaalis ang mga problema sa proseso. Karamihan sa mga isyu sa bubble ay nangyayari sa proseso, hindi mga materyal na depekto. Kung gumamit ka ng hot melt adhesive film o powder, tingnan ang product data sheet para irekomenda ang hanay ng eksaktong. Kung malayo ang range sa operating point ng iyong makina, maaaring makatulong sa ibang grado.
Ang mga bula ng hangin sa mainit na natutunaw na pandikit ay isang senyales, hindi isang aksidente. Suriin muna ang temperatura, pagkatapos ay alisin ang halaga, pagkatapos ay suriin ang mekanikal na sistema. Karamihan sa mga halaman ay nag-aalis ng depekto sa isang solong paglilipat kapag natukoy ang pinagmulan. Kung magpapatuloy ang problema, suriin ang napiling materyal at humingi ng suporta sa pagpoproseso sa supplier.




Makipag -ugnay sa amin