


Tinukoy ang hot melt adhesive film sa pamamagitan ng pag-lock ng limang variable sa pamamagitan ng pagsulat: polymer chemistry, kapal at grammage na may tolerances, ang melt at activation windows, lakas ng bond kasama ang paraan ng pagsubok nito, at roll format kasama ang liner at packaging. Ang bawat iba pang linya sa isang data sheet, mula sa core diameter hanggang sa shelf life, ay umiiral upang protektahan ang limang numerong iyon.
Ang isang hot melt adhesive film ay isang walang solvent na thermoplastic sheet, karaniwang may kapal na 20 hanggang 150 µm, tuyo sa pagpindot sa temperatura ng silid at pinapagana lamang ng init at presyon. Walang kailangang sumingaw at walang dapat gamutin, kaya ang bono ay nabuo sa ilang segundo. Ang bilis na iyon ang dahilan kung bakit mas gusto ng mga linya ng OEM ang pelikula kaysa sa likidong pandikit, at kung bakit tahimik na nabigo ang isang maluwag na detalye sa halip na malakas.
Karamihan sa mga problemang nakikita natin sa mga proyekto ng OEM ay mga kabiguan sa detalye, hindi mga pagkabigo sa materyal: isang drawing na nagsasabing "50 µm film" na walang grammage, isang hanay ng paglambot na sinipi nang walang paraan ng pagsubok, o isang halaga ng balat na sinusukat sa isang substrate na hindi kailanman pinagsasama ng customer.
Limang Numero na Nagtataglay ng Buong Detalye
Limang numero ang gumagawa ng humigit-kumulang walumpung porsyento ng gawain: chemistry, grammage, melt window, activation window, at lakas ng bono gamit ang isang pinangalanang paraan. Kunin ang mga ito ng tama at ang natitira ay detalye; mali sila at walang detalyeng makakapagligtas sa proyekto.
- Chemistry. EVA, PA, PES o TPU. Ang isang desisyon na ito ay nag-aayos ng pagdirikit, paglaban sa temperatura, paglaban sa paghuhugas at gastos, at hindi ito maaayos sa ibang pagkakataon sa pamamagitan ng pagbabago ng kapal.
- Gramatika. Nakasaad sa g/m² na may tolerance, hindi lamang sa micrometres. Ang dalawang pelikula na magkapareho ang kapal ay maaaring maghatid ng magkaibang masa ng malagkit sa linya ng bono.
- Matunaw na bintana. Ang saklaw kung saan dumadaloy ang polimer, na karaniwang ipinapahayag bilang isang saklaw ng rurok ng DSC kaysa sa isang solong punto ng pagkatunaw.
- Window ng pag-activate. Ang temperatura, presyon at oras ng tirahan na kailangan ng iyong press, na dapat magkasya sa makina na pagmamay-ari mo na.
- Lakas ng bono. Isang numero, isang substrate at isang pamamaraan. Ang "Good adhesion" ay hindi isang criterion sa pagtanggap.
Itugma ang Polimer sa Substrate at Temperatura ng Linya
Ang pagpili ng polimer ay hinihimok ng tatlong mga hadlang, sa ganitong pagkakasunud-sunod: ang pagpapaubaya ng init ng substrate, ang pagdirikit ng kimika sa substrate na iyon, at ang mga kondisyon na dapat mabuhay ang natapos na bahagi, tulad ng paghuhugas, init, paglipat ng plasticizer at halumigmig. Huli ang presyo.
| Chemistry | Karaniwang saklaw ng pag-activate | Mga karaniwang substrate ng OEM | Mag-ingat para sa |
|---|---|---|---|
| EVA | 70–95 °C | Papel, foam, pelikula, nonwovens, low-temperature textile bonding | Limitadong init at paglaban sa kemikal; hindi angkop para sa hot-wash o automotive na serbisyo |
| PA (polyamide) | 110–140 °C | Mga tela, katad, pagsingit ng metal, trim ng sasakyan, mga bahagi ng sapatos | Nangangailangan ng mas mainit na pindutin; sensitibo sa kahalumigmigan sa imbakan |
| PES (copolyester) | 110–150 °C | Textile lamination, tsinelas, automotive interior, filtration media | Hydrolyses kapag nakaimbak na mainit at mamasa-masa; panatilihing selyado ang mga rolyo |
| TPU | 90–130 °C | Mga stretch fabric, lamad, pang-itaas ng sapatos, case ng telepono, elastic composites | Mas mataas na gastos; Maaaring gawing kumplikado ng tack ang paglabas ng liner |
Ang paglaban sa temperatura ay karaniwang nagpapasya sa kaso. Ang isang trim na bahagi na umaabot sa 80 °C sa loob ng nakaparadang sasakyan ay hindi maaaring gumamit ng isang mababang-temperatura na EVA film, gayunpaman ito ay nakakabit sa bangko. Sa automotive interior laminating, nangingibabaw ang mga pelikulang PA at PES dahil pinahihintulutan nila ang temperatura ng press at ang mga taon ng init na kasunod nito.
Kung ang bonded assembly ay kailangang mag-stretch kasama ang substrate, gaya ng pang-itaas na sapatos na pang-sports o isang elastic na lamad, karaniwang TPU film ang sagot, dahil ang isang matigas na adhesive layer ay magbi-crack o magde-delaminate kapag nabaluktot ang composite.
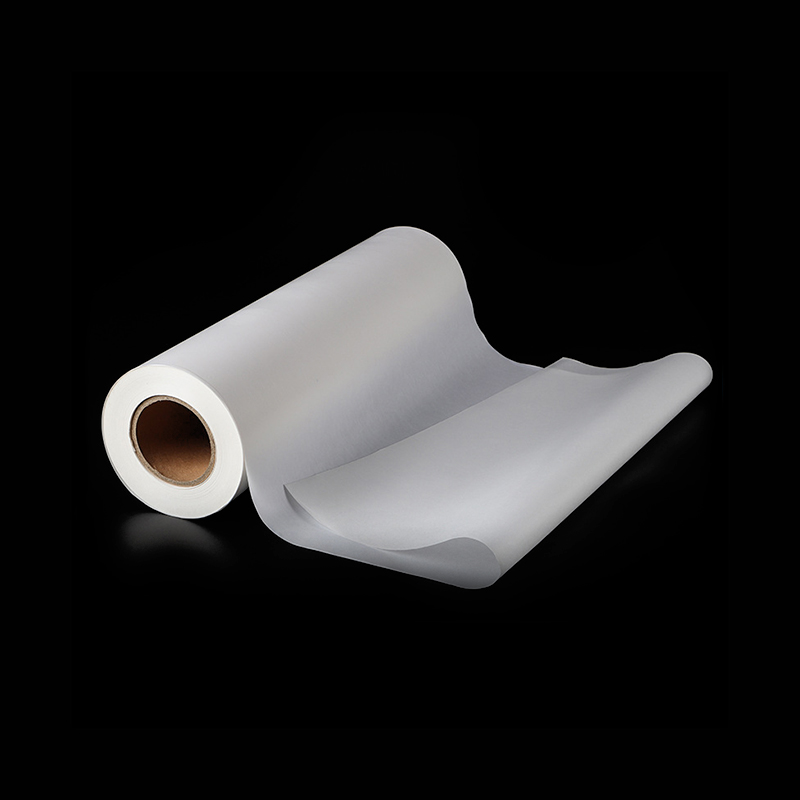
 TPU hot melt adhesive film na may backing paper elasticity Panimula ng Produkto: Ang TPU hot melt adhesive film na ito na may backing paper elasticity ay may environmentally friendly adhesive properties, na hindi lamang humahabol ng mahusay na b... Tingnan ang Produkto →
Kapal, Gramatika at Format ng Roll: Tukuyin ang Mga Pagpapahintulot, Hindi Mga Average
Ang kapal ng figure na walang tolerance band at isang roll format ay naglalarawan ng isang sample, hindi isang detalye ng pagbili; ang mga pagpapaubaya ay magpapasya kung ang roll ay tumatakbo sa iyong linya.
- Gramma: 60 g/m² ± 5%, halimbawa. Ang mas mahigpit sa ± 5% ay makakamit, ngunit dapat itong bigyang-katwiran sa pamamagitan ng linya ng bono sa halip na hiniling ng ugali.
- kapal: 50 µm ± 5%, sinusukat sa limang punto sa web.
- Lapad: 1,520 mm na may nakasaad na one-sided tolerance, dahil ang web na 3 mm na makitid ay maaaring mag-iwan ng hindi nakadikit na gilid na strip.
- Haba at core ng roll: 500 m sa isang 152 mm core, walang splice, na may naitalang diameter ng roll.
- Release liner: uri, timbang, kung ang isa o magkabilang panig ay siliconised, at puwersa ng paglabas na kailangan ng iyong feeder.
Ang pag-uugali ng liner ay nararapat ng higit na pansin kaysa sa karaniwang natatanggap nito. Isang liner na masyadong madaling mag-alis bago ang pelikula ay umabot sa nip; ang isa na masyadong matigas ang pagbabalat ay nakakaunat at kulubot ang pelikula. Inaalis ng isang pelikulang may kasamang kontroladong backing paper ang variable na iyon sa linya.
 PES hot melt adhesive film na may backing paper Panimula ng Produkto: Ang PES hot melt adhesive film na may backing paper ay isang environmentally friendly adhesive. Sa pamamagitan ng advanced na pag-scrape, coating, o blow molding na proseso... Tingnan ang Produkto →
Ang Specification Sheet: Mga Patlang, Mga Halimbawang Entry at ang Gastos ng Pag-iiwan sa mga Ito
Ang isang detalye ng pelikula ay kumpleto kapag ang isang supplier ay maaaring mag-quote mula dito at ang isang de-kalidad na inhinyero ay maaaring tanggihan ng maraming laban dito nang hindi nagtatanong ng isang tanong, na nangangahulugang ang bawat field ay may isang numero, isang pagpapaubaya at isang pamamaraan.
| Field | Halimbawang entry | Ang pinipigilan nito |
|---|---|---|
| Chemistry at grade | PES copolyester film, MFI 25 ± 5 g/10 min sa 160 °C / 2.16 kg | Tahimik na reformulation at drifting flow behavior |
| Grammage | 60 g/m² ± 5% | Nagutom o binaha ang mga bond lines |
| kapal | 50 µm ± 5%, limang punto ng pagsukat | Mga pagtatalo sa paraan ng pagsukat |
| Matunaw na bintana | DSC peak 115–125 °C | Isang pelikula na nangangailangan ng higit na init kaysa sa maibibigay ng press |
| Window ng pag-activate | 135 °C, 3 bar, 15 s, na-verify sa iyong linya | Ang mga malamig na bono ay sinisi sa malagkit |
| Lakas ng bono | T-peel ≥ 8 N/25 mm sa reference substrate, ASTM D1876 | Mga argumento na walang nakabahaging sanggunian |
| Format | 1,520 mm ang lapad, 500 m roll, 152 mm core, walang splice | Mga web break at basura sa gilid |
| Imbakan at buhay ng istante | 12 buwan na selyadong sa ≤ 25 °C at ≤ 60% RH | Hydrolysis at pagharang sa bodega |
| Pagsunod | REACH SVHC declaration, RoHS, OEKO-TEX 100 class II kung saan nauugnay | Tinanggihan ang mga pagpapadala at hinarangan ang mga customs file |
| Baguhin ang kontrol | Nakasulat na paunawa at muling kwalipikasyon bago ang anumang pagbabago sa resin o MFI | Pag-anod ng pagganap sa pagitan ng mga pagpapadala |
Mga Paraan ng Pagsubok: Gawing Maihahambing ang Resulta
Magagamit lamang ang isang criterion sa pagtanggap kapag pinangalanan nito ang pamantayan, ang substrate, ang lapad ng sample at ang conditioning, dahil ang isang numero ng balat na wala ang apat na katotohanang iyon ay hindi maaaring kopyahin ng sinuman.
- Lakas ng balat: 180° peel bawat ASTM D903, o T-peel bawat ASTM D1876 para sa flexible-to-flexible laminates.
- Gupitin at gumapang: static na paggugupit sa temperatura ng serbisyo upang mahulaan ang sagging trim at gumagapang na mga label.
- Thermal na pag-uugali: DSC bawat ISO 11357-3 o ASTM E794, para kumpirmahin ang melt peak at makita ang batch drift.
- Katatagan: wash and dry-clean cycles ayon sa ISO 3175 kung saan ang huling produkto ay isang damit o sapatos.
- Line trial: ang parehong pagsubok ng alisan ng balat na paulit-ulit sa tatlong temperatura at tatlong oras ng tirahan, na gumagawa ng proseso ng window ng produksyon ay talagang tatakbo.
Anim na Mga Pagkakamali sa Pagtutukoy na Lumilitaw sa Paglaon Bilang Paghinto ng Produksyon
Ang mga stoppage na sinusubaybayan pabalik sa pelikula ay karaniwang nagsisimula bilang mga nawawalang sugnay sa halip na mga may sira na roll.
- Tinutukoy ang kapal lamang. Parehong maaaring matugunan ng dalawang supplier ang 50 µm at maghahatid pa rin ng magkaibang masa ng malagkit bawat metro kuwadrado.
- Pagkopya ng data sheet ng isang katunggali. Ang mga halagang iyon ay sinukat sa ibang substrate at ibang press.
- Hindi pinapansin ang press na pagmamay-ari mo na. Kung ang pelikula ay nangangailangan ng 150 °C at ang linya ay nangunguna sa 120 °C, ang detalye ay patay sa papel.
- Iniwan ang liner sa pagkakataon. Ang mga awtomatikong feeder ay hindi gaanong mapagpatawad kaysa sa manu-manong lay-up.
- Pag-apruba ng isang sample. Ang isang magandang roll ay kakaunti ang sinasabi tungkol sa ikasampu, at ang parehong disiplina ay mahalaga kapag isinama mo ang pelikula sa mga automated na linya ng produksyon, kung saan ang dwell time at nip pressure ay humihinto sa pagiging adjustable sa pamamagitan ng kamay.
- Walang kontrol sa pagbabago. Maaaring ilipat ng bagong supplier ng resin ang index ng melt flow nang hindi binabago ang headline sa data sheet.
Mula sa Trial Roll hanggang Production Release
Mag-apruba ng window ng proseso, hindi isang roll: patakbuhin ang trial sa tatlong temperatura at tatlong dwell times at itala ang resulta ng pagbabalat sa bawat punto, kaya ang produksyon ay may mapa sa halip na hula.
- Trial roll: Karaniwang sapat ang 50 hanggang 100 m para sa setup, running loss at laboratory testing.
- Unang artikulo: i-verify ang gramage, kapal, lapad, lakas ng paglabas at lakas ng balat laban sa detalye bago ang unang order ng produksyon.
- Mga sample ng pagpapanatili: panatilihin ang isang metro ng bawat lote, na selyado, para sa panahon ng shelf-life.
- Sertipiko ng pagsusuri: bawat lot, na may mga sinusukat na halaga sa halip na isang simpleng "conforms".
- Mga trigger ng muling kwalipikasyon: pagbabago ng dagta, pagbabago ng MFI, mas mataas na bilis ng linya, bagong batch ng substrate.
Mga Madalas Itanong
Anong kapal ng hot melt adhesive film ang dapat kong tukuyin para sa OEM production?
Magsimula sa bond line sa halip na sa catalogue: 25 hanggang 50 µm ay nababagay sa makinis at tugmang substrate, habang 75 hanggang 150 µm ang ginagamit kung saan ang ibabaw ay magaspang, buhaghag o nangangailangan ng pagpuno ng puwang. Pagkatapos ay kumpirmahin ang gramatika, dahil kinokontrol nito ang malagkit na masa sa kasukasuan.
Kailangan ko ba ng release liner sa pelikula?
Lamang kung ang pelikula ay haharang sa roll o kung ang iyong proseso ay awtomatikong nagpapakain ng pelikula. Ang liner-free na pelikula ay mas mura at mahusay na gumagana para sa manu-manong lay-up na may agarang paggamit, habang ang isang kinokontrol na backing paper ay mas ligtas para sa awtomatikong pagpapakain at para sa pelikulang nakaimbak sa loob ng ilang buwan.
Paano ako magtatakda ng pamantayan sa pagtanggap para sa lakas ng bono?
Itali ang pelikula sa eksaktong substrate ng produksyon sa mga setting ng produksyon, subukan ito sa isang pinangalanang pamamaraan tulad ng ASTM D1876, at itakda ang minimum mula sa pinakamababang resulta ng hindi bababa sa limang specimen sa tatlong lot. Ang isang solong bench sample ay hindi batayan para sa isang detalye ng pagbili.
Maaari bang sakupin ng isang pelikula ang ilang magkakaibang produkto?
Minsan, ngunit kapag nag-overlap lang ang mga substrate, mga setting ng pindutin at tibay. Ang isang PES film na naglaminate ng automotive trim ay bihirang nababagay sa mababang temperatura na foam bond, at ang pagpilit ng isang grado sa pareho ay kadalasang nagdudulot ng kompromiso na nabigo sa isang aplikasyon.
Ano ang nagiging sanhi ng pagbagsak ng pelikula sa isang linya na dati nang walang problema?
Kadalasan ay isang pagbabago sa ibang lugar sa proseso: mas mabagal na bilis ng linya, isang mas malamig na platen, isang mas makapal na substrate o isang bagong materyal na lote. Ang pelikula ay sensitibo sa oras at presyon, kaya kapag lumipat ang proseso, ang window ng proseso ay kailangang muling i-verify sa halip na ipagpalagay.
Maikli ang isang mabisang detalye ng pelikula: limang numero, isang tolerance block, isang paraan ng pagsubok para sa bawat claim at isang change-control clause. Isulat ito bago ang unang trial roll, suriin ito kasama ng technical team ng supplier, at i-freeze ito kapag naging stable na ang produksyon, para makita kaagad ang anumang paglihis sa hinaharap sa halip na lumabas bilang reklamo sa delamination pagkalipas ng anim na buwan.




Makipag -ugnay sa amin