


Maikling sagot: maaari mong i-bond ang polypropylene (PP) na may mainit na natutunaw na pandikit, ngunit ang karaniwang EVA, PES, o pangkalahatang layunin na mga produkto ng PA ay kadalasang nabigo sa hindi ginagamot na PP. Ang praktikal na solusyon ay ang paggamit ng polyolefin-based na hot melt, magdagdag ng surface treatment gaya ng corona, flame, o plasma, o pumili ng PP-compatible grade mula sa simula. Ang gabay na ito ay nagpapaliwanag kung bakit naiiba ang pag-uugali ng PP, kung paano ihambing ang adhesive chemistry, kung anong mga parameter ng proseso ang mahalaga, at kung paano subukan ang isang kandidato na pandikit bago ito umabot sa produksyon.
Bakit Isang Mahirap na substrate ang Polypropylene para sa Mainit na Natutunaw na Pandikit
Ang polypropylene ay mahirap i-bonding dahil ang surface energy nito ay mas mababa kaysa sa wetting threshold ng karamihan sa hot melt adhesives. Ang hindi ginagamot na PP ay karaniwang may sukat na humigit-kumulang 29 hanggang 31 dyn/cm, habang maraming EVA, PA, at PES na mainit na natutunaw ang nangangailangan ng substrate na mas malapit sa 35 hanggang 38 dyn/cm upang kumalat at bumuo ng tuluy-tuloy na bondline. Ang PP ay nonpolar din, kaya nag-aalok ito ng ilang mga polar group para makipag-ugnayan ang pandikit. Ang mataas na crystallinity nito ay nagdudulot ng mabilis na recrystallization sa paglamig, na naglilimita sa polymer chain diffusion sa interface. Ang mga additives gaya ng mga slip agent, mold release agent, at impact modifier ay maaaring lumipat sa ibabaw at lumikha ng mahinang boundary layer. Ang resulta ay madalas na isang bono na mukhang katanggap-tanggap sa una ngunit nabigo pagkatapos ng pagtanda ng init, kahalumigmigan, o pag-load ng balat.
| Substrate | Tinatayang enerhiya sa ibabaw (dyn/cm) | Pagbasa ng karaniwang EVA, PA, o PES hot melt | Praktikal na tala |
|---|---|---|---|
| Polypropylene, hindi ginagamot | 29–31 | mahirap | Nangangailangan ng PP-grade adhesive o surface treatment |
| Polyethylene, hindi ginagamot | 30–32 | mahirap | Katulad ng mababang-enerhiya na pag-uugali sa PP |
| ABS | 38–42 | Mabuti | Karaniwang mainit na matunaw na bonding substrate |
| PET | 41–44 | Mabuti | Maganda ang bonding ng PES at PA webs |
| Aluminum, malinis | 45 | Mahusay | Kadalasang ginagamit bilang heat spreader |
| Kahoy o papel | 40–60 | Mabuti | Ang mga buhaghag na ibabaw ay nagdaragdag ng mechanical keying |
Aling Hot Melt Adhesive Chemistry ang Tunay na Nagbubuklod sa Polypropylene?
Ang mga mainit na natutunaw na nakabatay sa polyolefin ay nagbibigay ng pinaka-maaasahang untreated PP adhesion; Maaaring gumana ang PA at TPU pagkatapos ng surface treatment, habang ang karaniwang EVA at PES ay karaniwang hindi magandang pagpipilian. Ang amorphous poly alpha olefin, madalas na tinatawag na APAO o APO, ay binubuo ng isang chemistry na kahawig ng PP at maaaring magbasa ng mga mababang-enerhiya na ibabaw. Ang ilang mga reactive polyurethane hot melts ay gumaganap din nang maayos, ngunit sila ay gumagaling nang may moisture at kumikilos nang iba sa tradisyonal na hot melts. Ang mga hot melt ng PA ay nag-aalok ng mahusay na paglaban sa init at flexibility, ngunit ang kanilang pagdirikit sa hindi ginagamot na PP ay karaniwang patas sa pinakamahusay. Ang TPU hot melts ay nagbibigay ng elasticity at kapaki-pakinabang para sa flexible laminates, lalo na kapag ang PP surface ay na-activate na. Ang PES at EVA ay cost-effective sa mga polar substrate tulad ng PET, cotton, at papel, ngunit hindi sila ang unang pagpipilian para sa PP. Ang talahanayan sa ibaba ay nagbubuod kung paano naghahambing ang mga karaniwang kemikal.
| Chemistry | Hindi ginagamot na PP | Pagkatapos ng korona, apoy, o plasma | Mga Tala |
|---|---|---|---|
| APAO o polyolefin | Mabuti | Mahusay | Idinisenyo para sa mga ibabaw na mababa ang enerhiya |
| PA, polyamide | mahirap to fair | Mabuti | Mabuti heat resistance; flexible grades vary |
| PES, polyester | mahirap | Patas hanggang sa mabuti | Madalas ginagamit sa PET, hindi PP |
| EVA | mahirap | Patas | Mababang gastos, mababang temperatura |
| TPU | mahirap to fair | Mabuti | Nababanat, mabuti para sa nababaluktot na mga laminate |
| PUR, reaktibo | Patas hanggang sa mabuti | Mahusay | Moisture-cure, hindi isang klasikong hot melt |
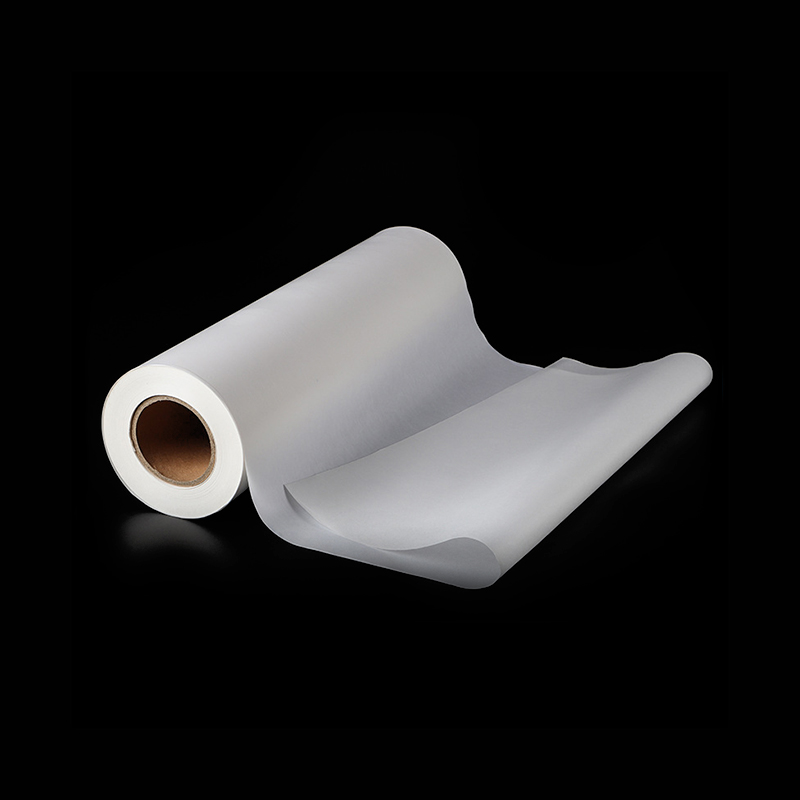
 Whole-Roll PA Hot Melt Adhesive Web para sa Heat-Resistant Bonding Thermoplastic polyamide mesh web sa whole-roll form, na nag-aalok ng breathability at washability; angkop para sa mga activated PP composites na nangangailangan ng heat resistance, flexibility, at malinis na automated-line processing. Tingnan ang Produkto →
Sa PP composite production, ang isang PA hot melt adhesive web ay maaaring kumilos bilang isang intermediate bonding layer kapag ang PP surface ay maayos na na-activate at ang linya ay may sapat na compression. Ito ay hindi isang magic na solusyon para sa hindi ginagamot na PP, ngunit maaari itong maghatid ng heat resistance, flexibility, at malinis na pagproseso kapag ang adhesive grade at surface preparation ay naitugma sa application.
Surface Treatment at Mga Parameter ng Proseso na Ginagawang Maaasahan ang PP Bonding
Ang pang-ibabaw na paggamot ay kadalasang nagpapabuti sa PP adhesion kaysa sa paglipat mula sa isang karaniwang hot melt patungo sa isa pa. Ang paggamot sa Corona ay nagpapataas ng enerhiya sa ibabaw at nagpapakilala ng mga polar group. Ang paggamot sa apoy ay mahusay na gumagana sa mas makapal na mga bahagi ng PP at maaaring isama sa isang linya ng conveyor. Ang paggamot sa plasma ay tumpak at angkop para sa sensitibo sa init o kumplikadong mga hugis. Ang mga panimulang kemikal ay isa pang opsyon, ngunit nagdaragdag sila ng hakbang sa pagpapatuyo at nangangailangan ng maingat na kontrol sa saklaw. Pagkatapos ng paggamot, ang ibabaw ay maaaring mawala ang pag-activate nito sa paglipas ng panahon, kaya ang pandikit ay dapat ilapat sa loob ng inirerekomendang window, kadalasang minuto hanggang oras depende sa mga kondisyon ng imbakan.
- Suriin ang enerhiya sa ibabaw gamit ang dyne pen bago ang paggawa. Ang pagbabasa sa ibaba ng 35 dyn/cm ay karaniwang nagpapahiwatig na ang paggamot ay hindi sapat o tumanda na.
- Kontrolin ang temperatura ng adhesive application sa loob ng saklaw ng supplier. Masyadong mababa ay nagiging sanhi ng mahinang basa; masyadong mataas ay maaaring magpababa ng polimer at lumikha ng usok o amoy.
- Gumamit ng sapat na compression upang itulak ang natunaw sa mga microcavity sa ibabaw. Ang karaniwang nip pressure para sa web at film bonding ay 0.2 hanggang 0.6 MPa, ngunit ang tamang halaga ay nakadepende sa higpit ng substrate at bilis ng linya.
- Itugma ang bukas na oras sa bilis ng linya. Kung ang malagkit na balat ay lumampas bago dumating ang pangalawang substrate, ang pagdirikit ay bumaba nang husto kahit na tama ang kimika.
- Palamig sa ilalim ng presyon kung maaari. Mabagal na nagsasagawa ng init ang PP, kaya ang isang kinokontrol na seksyon ng paglamig ay nakakatulong na maiwasan ang stress ng bondline at read-through.
Ang thermal stability ay bahagi din ng window ng proseso. Kung ang pandikit ay umupo sa tangke ng natutunaw nang mahabang panahon, maaaring magbago ang lagkit at kulay, at maaaring humina ang bono. Ang isang praktikal na paraan upang maging kwalipikado ang panganib na ito ay ang subukan ang thermal stability ng hot melt adhesive web sa mga pang-industriyang setting bago mag-scale up.
Pagtutugma ng Form ng Produkto sa Iyong Polypropylene Bonding Line
Ang tamang anyo ng produkto para sa PP ay depende sa iyong substrate geometry, bilis ng linya, at kung ang bondline ay nangangailangan ng breathability o elasticity. Ang hot melt film na may release paper ay nagbibigay ng tumpak na kapal at malinis na paghawak, na nababagay sa mga flat laminate tulad ng PP sheet sa tela o foam. Ang hot melt web ay mas magaan at mas makahinga, na ginagawa itong kapaki-pakinabang para sa mga PP nonwoven, filtration media, at soft composites. Ang mainit na natutunaw na pulbos ay maaaring iwiwisik, pinahiran ng tuldok, o ihalo sa isang pormulasyon, na tumutulong sa mga hindi regular na ibabaw at mga buhaghag na substrate. Ang bawat form ay may mga trade-off sa gastos, kontrol sa proseso, at pagkakapareho ng bono.
| Form | Karaniwang PP bonding scenario | Mga kalamangan | Bantay-out |
|---|---|---|---|
| Pelikula na may release paper | PP sheet sa tela o foam | Tiyak na kapal, malinis na paghawak | Mas mataas na gastos, nangangailangan ng compression |
| Web | PP nonwoven o foam lamination | Makahinga, malambot na kamay, mababang timbang | Pagpapahintulot sa kapal, kontrol sa timbang ng malagkit |
| Pulbos | PP composite na may hindi regular na ibabaw | Maaaring iwiwisik, halo-halong, o pinahiran ng tuldok | Pagkontrol ng alikabok, pagkakapareho |
 Elastic TPU Hot Melt Adhesive Film na may Release Paper Transparent na thermoplastic polyurethane film na may backing paper, na nagbibigay ng elastic, unipormeng pagbubuklod para sa mga flat laminate gaya ng PP sheet sa mga bahagi ng tela, foam, at footwear. Tingnan ang Produkto →
Ang isang TPU hot melt adhesive film na may backing paper ay isang praktikal na opsyon kapag ang PP assembly ay nangangailangan ng elasticity at isang malinis na release liner para sa awtomatikong paglalagay. Para sa mga application na nangangailangan ng pulbos sa halip na isang tuluy-tuloy na layer, ang isang PES hot melt adhesive powder ay maaaring isaalang-alang pagkatapos makumpirma na ang PP surface ay na-activate at ang powder grade ay tugma sa kinakailangang temperatura at adhesion target.
 PES Hot Melt Adhesive Powder para sa Textile at Industrial Bonding White copolyester powder para sa activated PP at porous substrates, na nag-aalok ng wash resistance at wide-temperature stability sa mga textile, automotive interiors, footwear, filtration, at packaging. Tingnan ang Produkto →
Paano Subukan at Kwalipikado ang isang Hot Melt Adhesive sa PP
Ang kwalipikasyon ay dapat magsimula sa isang maliit na pilot run dahil ang mga data sheet ng supplier ay bihirang makuha ang eksaktong PP grade, additives, at mga kondisyon ng linya na iyong ginagamit. Magsimula sa pagsusuri ng enerhiya sa ibabaw, pagkatapos ay magpatakbo ng isang dinisenyong eksperimento na nag-iiba-iba sa antas ng paggamot, temperatura ng pandikit, oras ng bukas, at compression. Ang layunin ay hindi lamang upang makamit ang isang malakas na paunang bono, ngunit upang maunawaan kung paano kumikilos ang bono pagkatapos ng init, halumigmig, at mekanikal na stress. Ang talahanayan sa ibaba ay naglilista ng mga pagsubok na praktikal para sa karamihan ng mga proyekto ng PP bonding.
| Pagsubok | Kung ano ang sinasabi nito sa iyo | Karaniwang pokus sa pagtanggap |
|---|---|---|
| T-peel o 180-degree na balat | Interfacial adhesion at flexibility | Lakas ng alisan ng balat pagkatapos ng 24 na oras at pagkatapos ng pagtanda ng init |
| Paggugupit ng lap | Load-bearing capacity ng bondline | Lakas sa temperatura ng silid at sa temperatura ng serbisyo |
| Pagtanda ng init | Thermal na katatagan ng malagkit at substrate | Walang delamination pagkatapos ng 70°C o 85°C na pagkakalantad |
| Humidity o tubig magbabad | Ang paglaban sa kahalumigmigan at panganib ng hydrolysis | Napanatili ang lakas pagkatapos ng 48 hanggang 168 na oras |
| Thermal na pagbibisikleta | Stress mula sa hindi tugma ng pagpapalawak | Walang crack o edge lift pagkatapos ng paulit-ulit na cycle |
Mga Karaniwang Pitfalls at Mga Panganib sa Pagbili
Karamihan sa mga pagkabigo ng PP bonding ay nagmumula sa substrate o proseso, hindi mula sa pandikit lamang. Ang isang datasheet ay maaaring magpakita ng mahusay na pagkakadikit sa isang generic na polyolefin, ngunit ang iyong PP ay maaaring maglaman ng talc, glass fiber, flame retardant, o colorant na nagbabago sa surface chemistry at heat transfer. Sa automotive interior composite bonding, halimbawa, ang PP substrates ay madalas na ipinares sa tela o foam, at ang mga kinakailangan ay kinabibilangan ng mababang amoy, init na paglaban, at pare-parehong lakas ng balat. Palaging kumpirmahin ang eksaktong PP grade at additive package bago i-lock sa isang malagkit.
- Pagpili ng isang malagkit sa pamamagitan ng temperatura lamang. Ang punto ng pagkatunaw ay hindi hinuhulaan ang pagdirikit sa PP.
- Hindi pinapansin ang pagkabulok ng paggamot sa ibabaw. Maaaring mawalan ng activation ang ginagamot na PP sa panahon ng pag-iimbak o mahabang paghinto ng linya.
- Paggamit ng masyadong maliit na compression. Ang hot melt ay nangangailangan ng contact pressure upang mabasa ang isang mababang-enerhiya na ibabaw.
- Tinatanaw ang pagpapaubaya sa kapal. Sa film at web bonding, binabago ng variation ng kapal ang heat transfer at bondline stress.
- Ipagpalagay na ang isang batch ay tutugma sa susunod. Humingi ng lot-to-lot lagkit, softening point, at data ng pagdirikit.
- Nakakalimutan ang mga kondisyon ng end-use. Ang isang bono na pumasa sa isang pagsusuri sa balat sa temperatura ng silid ay maaaring mabigo sa isang mainit na interior ng kotse o isang basang linya ng packaging.
Kapag ang aplikasyon ay nagsasangkot ng mga nakikitang panloob na bahagi, suriin ang substrate at mga kinakailangan sa proseso nang maaga gamit ang automotive interior composite bonding gamitin ang kaso sa isip, dahil ang ibabaw na paggamot, amoy, at init pagtutol ay karaniwang mas kritikal doon kaysa sa pangkalahatang paglalamina.
Mga Madalas Itanong
Maaari bang matunaw ng malagkit na bond polypropylene ang karaniwang EVA na mainit?
Ang karaniwang EVA na mainit na natutunaw na pandikit ay maaaring mag-bonding ng polypropylene lamang pagkatapos ma-activate ang ibabaw ng PP, at kahit na ang bono ay karaniwang katamtaman. Ang hindi ginagamot na PP ay masyadong mababa sa enerhiya sa ibabaw para sa karaniwang EVA na mabasa ng maayos. Kung kailangan mong gumamit ng EVA, gamutin ang ibabaw at subukan ang eksaktong grado ng PP bago ang produksyon.
Kailangan mo ba lagi ng surface treatment para sa PP?
Hindi, ngunit depende ito sa adhesive chemistry. Ang mga polyolefin-based na mainit na natutunaw ay binuo upang sumunod sa mga mababang-enerhiya na ibabaw at maaaring gumana sa hindi ginagamot na PP. Ang PA, TPU, PES, at EVA hot melt ay karaniwang nangangailangan ng corona, flame, plasma, o primer na paggamot upang maabot ang katanggap-tanggap na pagdirikit.
Aling anyo ng produkto ang pinakamainam para sa polypropylene bonding?
Ang pelikulang may release paper ay pinakamainam para sa tumpak, flat laminates. Ang web ay mas mahusay para sa breathable o soft composites. Ang pulbos ay mahusay na gumagana para sa hindi regular na mga ibabaw, tuldok na patong, o paghahalo sa isang pormulasyon. Walang unibersal na pinakamahusay na anyo; dapat sundin ng desisyon ang geometry ng substrate, bilis ng linya, at kinakailangang elasticity.
Paano mo malalaman kung ang isang mainit na natutunaw na pandikit ay makakahawak sa PP?
Magpatakbo ng pilot trial gamit ang iyong aktwal na PP substrate at mga kondisyon ng linya. Sukatin ang enerhiya sa ibabaw, lakas ng balat, paggugupit ng lap, pagtanda ng init, at paglaban sa halumigmig. Ang sheet ng data ng supplier ay isang panimulang punto, hindi isang kwalipikasyon. Dapat pa ring matugunan ng bono ang mga kinakailangan pagkatapos ng pinakamatinding pagkakalantad sa temperatura at halumigmig na inaasahan sa serbisyo.
Ang hot melt adhesive para sa polypropylene ay hindi gaanong tungkol sa paghahanap ng isang unibersal na produkto at higit pa tungkol sa pagtutugma ng chemistry, paghahanda sa ibabaw, anyo ng produkto, at window ng proseso. Kung ang PP ay hindi ginagamot at ang pandikit ay isang karaniwang grado ng EVA o PES, malamang na mabigo. Kung ang ibabaw ay isinaaktibo at ang malagkit na kimika ay katugma sa mga substrate na mababa ang enerhiya, ang PP bonding ay maaaring maulit at madaling gamitin sa produksyon. Magsimula sa isang maliit na pagsubok, sukatin ang mga tamang pag-aari, at panatilihing kontrolado ang window ng proseso bago gumawa sa isang buong sukat na pagtakbo.




Makipag -ugnay sa amin