


Ang hot melt adhesive para sa woodworking ay isang 100% solids thermoplastic: painitin mo ito hanggang sa dumaloy ito, pinindot ito sa pagitan ng dalawang ibabaw ng kahoy, at hayaan itong lumamig hanggang sa muling tumigas. Walang kailangang mag-evaporate, kaya ang isang handling-strength bond ay nabuo sa loob ng ilang segundo sa halip na dalawampu't animnapung minuto na kailangan ng PVA o urea-formaldehyde glue sa ilalim ng clamp pressure.
Ang maikling sagot, bago ang detalye: para sa panloob na kasangkapan, edge banding at veneer sa heat-sensitive substrates, ang EVA-based na hot melt ay karaniwang ang pinakamurang produkto na gumagana nang maayos. Lumipat sa isang produkto na nakabatay sa PA kapag ang nakagapos na bahagi ay kailangang mabuhay nang humigit-kumulang 70-100 °C sa serbisyo. Pumili ng PES o TPU film o web kapag ang bond line ay dapat na manipis, pare-pareho at tuyo, tulad ng dapat sa veneer, laminate, honeycomb panel at profile-wrapped profile.
Ang sumusunod ay kung paano naiiba ang mga pamilyang polimer, kung saan ang bawat isa ay kabilang sa isang woodworking line, kung aling mga setting ng proseso ang magpapasya kung ang bono ay humahawak, at kung paano masuri ang mga pagkabigo na aktwal na lumalabas sa sahig ng tindahan.
Ano Talaga ang Hot Melt Adhesive para sa Woodworking
Sa woodworking, ang hot melt adhesive ay hindi isang produkto kundi isang pamilya na tinukoy sa kung paano ito inihahatid, bilang isang molten bead, isang coated film, o isang nonwoven web.
Ang tatlo ay nagbabahagi ng parehong pisika. Ang polimer ay solid sa temperatura ng silid, lumalambot sa isang malagkit na likido sa punto ng paglambot nito, binabasa ang ibabaw ng kahoy sa ilalim ng magaan na presyon, at bumabalik sa solid habang ito ay lumalamig. Dahil ang proseso ay purong pisikal, ang bono ay nananatiling nabubuksan muli sa init, na maginhawa para sa muling pagpoposisyon ng veneer at para sa pagkukumpuni, ngunit nangangahulugan din ito na ang magkasanib na bahagi ay gumagapang kung ito ay patuloy na pinananatili sa itaas ng saklaw ng paglambot nito.
Ang mga butil at butil ay napupunta sa isang hot melt gun o isang edge banding machine, kung saan ang pandikit ay natutunaw sa isang reservoir at inilalapat bilang isang butil o isang manipis na layer na pinahiran ng roller. Dumarating ang mga pelikula at web bilang mga pre-formed sheet na inilalagay sa pagitan ng dalawang substrate at isinaaktibo sa isang membrane press, isang roller laminator o isang heated platen press. Ang pagkakaibang iyon ay komersyal pati na rin teknikal: ang molten application ay mabilis at mura para sa pag-assemble ng muwebles, habang ang pelikula at web ay naghahatid ng kontrolado, pare-parehong bigat ng coat na hindi kayang pantayan ng isang bead applicator.
Ang isang hangganan ay nararapat na ipahayag nang malinaw. Ang mga mainit na natutunaw ay mahusay para sa gilid ng banding, laminating, veneering at non-structural na pagpupulong. Ang mga ito ay hindi isang kapalit para sa isang structural adhesive sa isang load-bearing joint, kung saan ang isang matibay na cross-linking glue o isang mechanical fastener ay ang tamang sagot.
Mainit na Natunaw Kumpara Sa PVA, Epoxy at Urea-Formaldehyde
Ang tapat na paghahambing ay maikli: panalo ang hot melt sa bilis ng linya at kalinisan ng dry-process, nanalo ang PVA sa cost per joint kung saan abot-kaya ang clamp time, at panalo ang epoxy o urea-formaldehyde kung saan nangingibabaw ang structure at moisture resistance.
Ang mga tindahan ay bihirang magpalit ng pandikit para sa isang dahilan. Ang desisyon ay kadalasang bumababa sa kung gaano kabilis dapat gumalaw ang mga bahagi, kung gaano karaming espasyo sa sahig ang natupok ng mga clamp, at kung ano ang ilantad sa natapos na piraso sa buong buhay nito.
| Ari-arian | Mainit na matunaw (EVA / PA) | PVA | Epoxy | Urea-formaldehyde |
|---|---|---|---|---|
| Itakda o pindutin ang oras | 5-60 segundo | 20-60 minuto clamped | 1-24 na oras | 15-45 minuto |
| Tagapagdala | 100% solids, walang solvent | Batay sa tubig | Dalawang bahagi, walang solvent | Batay sa tubig |
| Clamping | Pressure lang, pagkatapos ay bitawan | Mga clamp o pindutin | Clamps, mahabang lunas | Pindutin, mataas na presyon ng clamping |
| Panlaban sa init | EVA hanggang sa humigit-kumulang 60 °C, PA na higit sa 100 °C | Mababa | Mataas | Katamtaman hanggang mataas |
| Pagpuno ng puwang | Mahina, kailangan ng contact | Katamtaman | Mabuti | mahirap |
| Kahalumigmigan at paggamit sa labas | mahirap unless a specific grade is chosen | mahirap | Mabuti | Katamtaman |
| Karaniwang papel sa paggawa ng kahoy | Edge banding, veneering, paglalamina, mabilis na pagpupulong | Dowels, cabinet assembly | Pag-aayos, panlabas, istruktura | Mga produkto ng panel, panloob na mga pintuan |
Pagpili ng Chemistry: EVA, PA, PES at TPU
Ang Chemistry, hindi brand, ang nagpapasya kung paano kumikilos ang hot melt sa isang woodworking line: EVA para sa gastos at mababang activation temperature, PA para sa heat at creep resistance, PES para sa manipis na dry film na may magandang thermal performance, at TPU para sa elasticity sa curved o flexible laminates.
Apat na pamilyang polimer ang sumasaklaw sa halos bawat aplikasyon sa paggawa ng kahoy, at bawat isa ay may window ng temperatura na hindi dapat balewalain kapag isinulat mo ang sheet ng proseso.
| Polimer | Saklaw ng paglambot | Lakas | Karaniwang paggamit ng woodworking | Pangunahing limitasyon |
|---|---|---|---|---|
| EVA | Tinatayang 70-95 °C | Katamtaman | Edge banding, paglalamina ng lamad, pangkalahatang pagpupulong | Gumagapang sa itaas ng humigit-kumulang 60 °C sa matagal na serbisyo |
| PA | Tinatayang 110-140 °C | Mataas | Edge banding para sa mga kusina at mainit na kapaligiran, mga kasangkapang may mataas na temperatura ng serbisyo | Mataaser application temperature can scorch thin veneer on long dwell |
| PES | Tinatayang 110-130 °C | Mataas | Veneer at panel films, na nagbubuklod sa mga bula at tela sa mga kasangkapan | Nangangailangan ng pare-parehong presyon at patag, malinis na ibabaw |
| TPU | Tinatayang 90-120 °C | Mataas, flexible | Mga curved laminates, nababanat na mga pelikula, nababaluktot na mga substrate | Sensitibo sa kahalumigmigan, nangangailangan ng tuyo na imbakan |
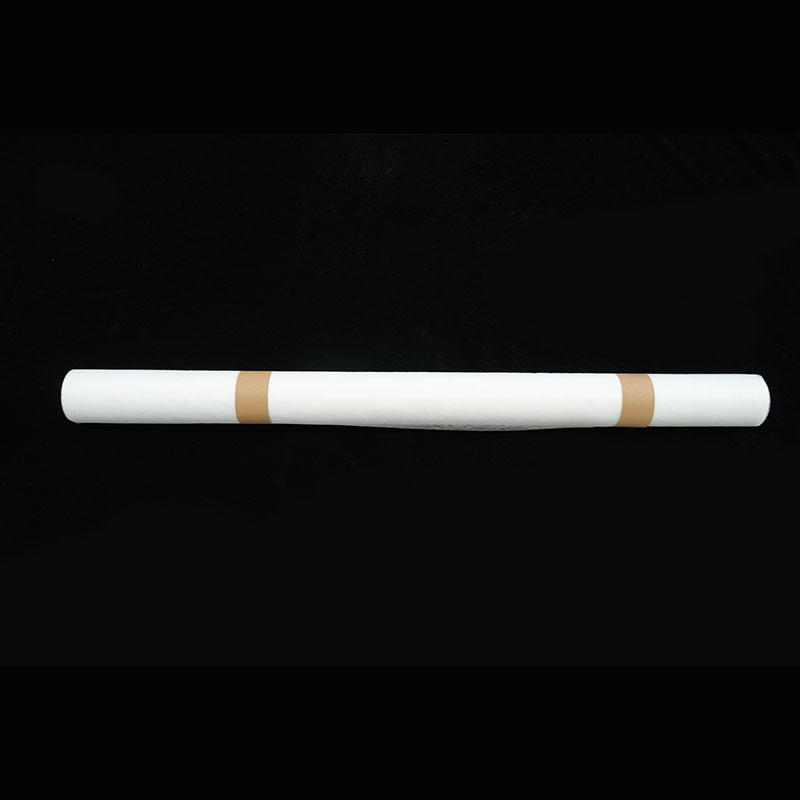
Kung ang iyong linya ay nagpapatakbo ng mga heat-sensitive veneer, decorative paper o thin laminates, isang mababang-temperatura na EVA web na ibinibigay bilang isang buong mother roll at slit sa iyong working width ay karaniwang ang pinaka-tipid na panimulang punto, dahil ito ay nagbibigay-daan sa iyong mag-laminate sa ibaba ng temperatura kung saan ang materyal sa mukha ay nadidilim o kulot.
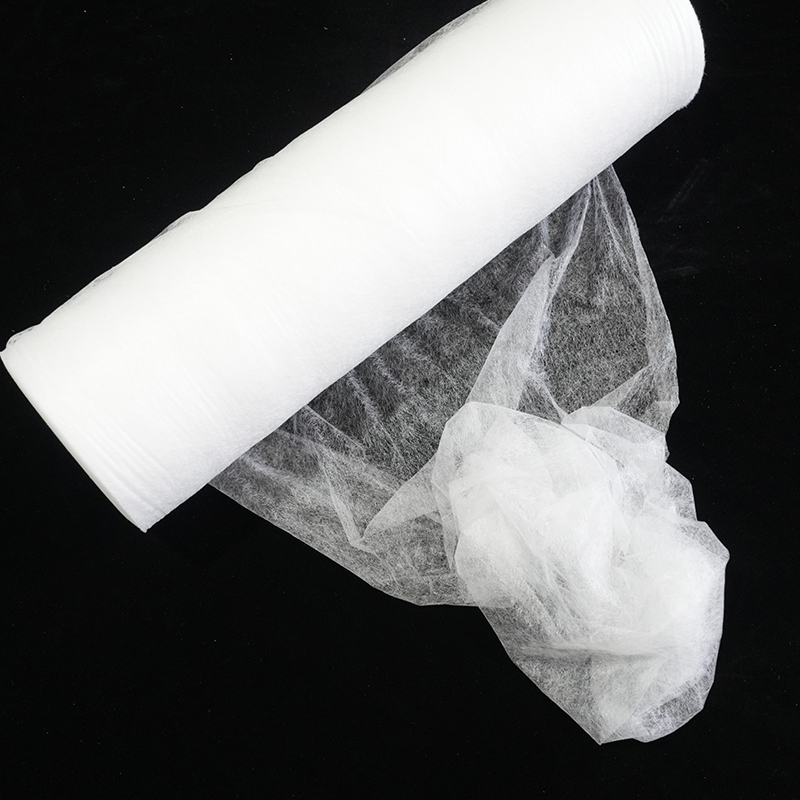 Low-Temperature EVA Hot Melt Adhesive Web Mother Roll Mother-roll EVA hot melt adhesive web na idinisenyo para sa mababang temperatura na pagbubuklod ng mga veneer na sensitibo sa init, mga papel na pangdekorasyon, at mga manipis na laminate sa tuluy-tuloy na laminating lines. Tingnan ang Produkto →
Kung saan Ang Hot Melt Adhesive ay Kasya sa isang Woodworking Shop
Nakuha ng hot melt adhesive ang lugar nito sa limang pagpapatakbo ng woodworking: edge banding, flat lamination at veneering, profile wrapping, mabilis na sub-assembly, at repair o rework.
- Edge banding. Ito ang pinakamataas na dami ng paggamit. Ang banda at ang gilid ng panel ay pinagdugtong ng isang molten bead o isang pre-coated na layer, at ang bahagi ay maaaring putulin at kiskisan kaagad pagkatapos ng pressure roller, na walang clamping station sa pagitan.
- Flat lamination at veneering. Ang isang pelikula o web ay inilalagay sa pagitan ng panel at ng veneer, pandekorasyon na papel o foil, pagkatapos ay i-activate sa ilalim ng init at presyon sa isang membrane press o isang roller laminator. Ang dry bond line ay nangangahulugan na walang tubig na itinutulak sa veneer, kaya ang ibabaw ay hindi bumukol o telegraph grain.
- Pagbabalot ng profile. Ang mga pelikula at web ay umaayon sa mga curved MDF at aluminum profile kapag pinainit ang mga ito, na nababagay sa mga bahagi ng muwebles na hindi maabot ng flat press.
- Mabilis na sub-assembly. Ang mga dowel, mitres at mga frame ay maaaring hawakan sa loob ng ilang segundo, na nagpapaikli sa oras na ang isang bangkay ay sumasakop sa isang jig at nagpapababa ng trabaho sa progreso.
- Pag-aayos at muling gawain. Dahil ang polymer ay thermoplastic, ang isang nakataas na gilid o isang repositioned veneer patch ay maaaring muling i-activate gamit ang isang mainit na bakal sa halip na i-scrap.
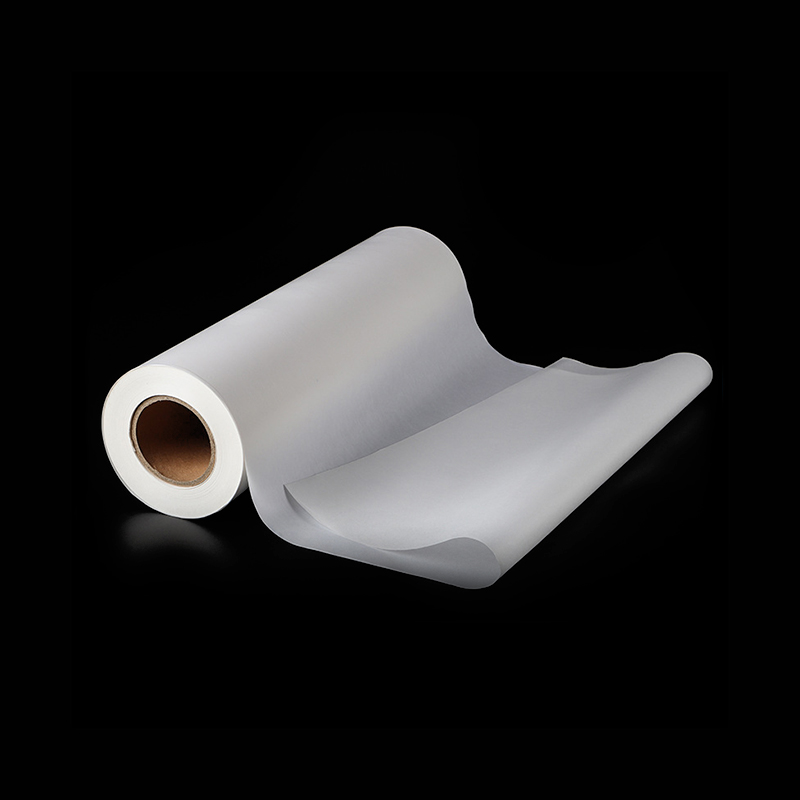
Para sa veneer at flat lamination, isang praktikal na pagpipilian ang isang PES film na may backing paper: pinipigilan ng paper carrier ang pelikula mula sa pagharang sa roll, at mabilis na natutunaw ang pelikula sa mataas na temperatura ng pagpindot upang magbigay ng malinis, manipis, walang solvent na double-sided bond sa mga wood-based na panel.
 PES Hot Melt Adhesive Film na may Backing Paper Backing-paper PES film para sa veneer at flat lamination, na nagbibigay ng malinis, manipis, walang solvent na double-sided bonding sa mga wood-based na panel kapag pinindot sa mataas na temperatura. Tingnan ang Produkto →
Mga Setting ng Proseso na Nagpapasya sa Kalidad ng Bond
Ang kalidad ng bono sa woodworking ay napagpasyahan ng limang variable na kinokontrol mo, temperatura ng substrate, temperatura ng pandikit, oras ng bukas, bigat at presyon ng coat, na may moisture content sa kahoy na tahimik na nakaupo sa likod ng lahat ng ito.
Ang temperatura ng substrate ay higit na mahalaga kaysa sa inaasahan ng karamihan sa mga operator. Ang malamig na kahoy ay nagpapalamig ng manipis na butil ng pandikit nang halos agad-agad: sa ibaba ng humigit-kumulang 15 °C ang oras ng bukas ay bumagsak at ang mga balat ng pandikit bago dumating ang pangalawang mukha. Ang pagpapanatili ng mga piyesa sa 18-25 °C sa taglamig ay madalas na ang pinakamurang pagpapabuti ng kalidad na magagamit.
Ang temperatura ng pandikit ay dapat nasa loob ng bintana ng supplier, at sa loob ng humigit-kumulang ±5 °C sa gitna nito. Ang pagpapatakbo ng mas mainit upang mapabuti ang daloy ay nagpapabilis ng oksihenasyon, na lumalabas bilang pagdidilim, nasusunog na amoy at isang masusukat na pagkawala ng lakas ng bono pagkalipas ng ilang linggo.
Ang oras ng pagbubukas ay dapat na mas mahaba kaysa sa totoong oras ng pagpupulong, hindi ang perpektong oras. Kung ang isang panel ay kailangang maglakbay mula sa applicator patungo sa press, sukatin ang paglalakbay na iyon at ihambing ito sa na-publish na oras ng bukas, pagkatapos ay ayusin ang bigat ng coat o pumili ng mas mahabang grado sa oras ng bukas.
Ang bigat ng coat ay tinukoy sa gramo bawat metro kuwadrado para sa mga pelikula at web. Masyadong maliit ay gumagawa ng isang gutom, makintab na linya na nabigo sa mababang load; masyadong maraming gumagawa ng squeeze-out, isang spongy bond line at nakikitang pandikit sa tapos na mukha. Ang pressure at dwell ay dapat na sapat lamang upang mabasa ang magkabilang ibabaw nang pantay, kaya i-verify na ang nip ay parallel at ang mga roller ay totoo, dahil ang mga salik na nakakaapekto sa lakas ng pagbubuklod ay karaniwang mekanikal bago sila ay kemikal.
Ang kahalumigmigan ng kahoy at kondisyon sa ibabaw ay isara ang loop. Ang kiln-dried stock sa 6-8% moisture content ay kumikilos nang predictably, habang ang basa o berdeng stock ay kumikislap sa singaw sa bond line. Ang maalikabok, mamantika o mayaman sa dagta na tropikal na species ay nangangailangan ng sariwang buhangin at kung minsan ay isang panimulang aklat, at anumang maluwag na hibla sa gilid ng MDF ay aalis sa banda.
 Custom PA Polyamide Hot Melt Adhesive Web Custom na polyamide adhesive mesh film para sa mga damit, tsinelas, automotive, at furniture bonding, na may adjustable activation temperature, grammage, mesh pattern, at roll width. Tingnan ang Produkto →
Mga Karaniwang Problema at Paano Aayusin ang mga Ito
Karamihan sa mga hot melt failure sa woodworking ay nahuhulog sa limang pattern, at bawat isa ay may mekanikal o thermal na dahilan sa halip na isang misteryo sa pagbabalangkas.
| Sintomas | Malamang na dahilan | Praktikal na pag-aayos |
|---|---|---|
| Bumukas ang Bond pagkatapos lumamig | Masyadong malamig ang substrate o lumampas sa oras ng bukas | Painitin ang mga bahagi sa 18-25 °C, paikliin ang distansya ng paglipat, itaas ang bigat ng amerikana |
| Stringing at cobwebbing | Masyadong mataas ang temperatura ng matunaw, masyadong malayo ang nozzle o roller mula sa substrate | Ibaba ang temperatura ng pagkatunaw sa 5 °C na mga pagtaas, isara ang puwang, suriin ang cut-off |
| Gutom, makintab na linya ng bono | Labis na presyon na pumipiga ng pandikit, o masyadong mababa ang bigat ng coat | Bawasan ang roller o press pressure, i-verify ang bigat ng coat at ang bigat ng film basis |
| Pagkabigo pagkatapos ng mga buwan sa isang mainit na silid | Gumagapang ang EVA sa itaas ng hanay ng paglambot nito | Lumipat sa PA, PES o mas mataas na nakakalambot na grado para sa bahaging iyon |
| Mga bula, paltos o bumubula | Halumigmig sa veneer o panel, o nakulong na hangin sa nip | Dry stock sa 6-8% moisture content, pabagalin ang nip, magdagdag ng maikling pre-heat |
Mga Madalas Itanong
Ang mainit bang matunaw na pandikit ay sapat na malakas para sa paggawa ng kahoy?
Oo para sa edge banding, lamination, veneering at non-structural assembly, ngunit hindi para sa load-bearing structural joint. Ang wastong itinakda na mainit na natutunaw na bono sa isang malinis, tuyo na ibabaw ng kahoy ay nananatili nang maayos sa paggugupit at pagbabalat sa ilalim ng normal na pagkarga ng kasangkapan; kung ano ang hindi nito matitiis ay matagal na init, matagal na pagkarga ng balat, o isang gutom na linya ng bono. Kung ang joint ay nagdadala ng structural load, gumamit ng matibay na cross-linking adhesive o mechanical fastener sa halip.
Maaari bang gamitin ang mainit na natutunaw na pandikit sa labas?
Ang mga karaniwang marka ng EVA ay hindi angkop para sa matagal na pagkakalantad sa labas. Ang kahalumigmigan, UV at mga temperatura sa ibabaw ng tag-init na mas mataas sa hanay ng paglambot ay magdudulot ng pag-creep at sa wakas ay pagkabigo ng bono. Para sa panlabas o mamasa-masa na serbisyo, kinakailangan ang isang mas mataas na pagganap ng chemistry at isang moisture-resistant na detalye, at ang joint ay dapat ding protektahan ng disenyo, pintura o mekanikal na pag-aayos.
Ano ang pagkakaiba sa pagitan ng hot melt film at hot melt granules?
Ang mga butil ay natutunaw sa loob ng makina at inilapat bilang isang butil o isang roller coat; ang pelikula ay pre-coated sa isang kinokontrol na kapal at inilatag lamang sa pagitan ng mga substrate. Ang mga butil ay mas mura sa bawat kilo at umaangkop sa high-speed edge banding, habang ang pelikula ay nagbibigay ng pare-parehong dry bond line na walang nakikitang glue squeeze-out, kaya naman mas pinipili ito sa veneer at manipis na dekorasyong ibabaw.
Gaano karaming pandikit ang talagang kailangan ng isang woodworking bond?
Sapat na upang mabasa nang lubusan ang parehong ibabaw nang hindi nagutom ang linya, at wala na. Ang sobrang pandikit ay isang mas karaniwang pagkakamali kaysa sa masyadong maliit, dahil ang labis ay wala nang mapupuntahan at nagiging squeeze-out, isang spongy layer o isang nakikitang linya ng pandikit. Ang target ay isang manipis, tuloy-tuloy, bahagyang translucent na pelikula sa buong magkasanib na bahagi. Tanungin ang iyong supplier ng inirerekomendang bigat ng coat para sa iyong eksaktong pares ng substrate, pagkatapos ay kumpirmahin ito gamit ang isang pagsusuri sa balat sa halip na isang visual check.
Ang hot melt adhesive bond ba ay MDF, plywood at particleboard?
Oo, sa kondisyon na ang ibabaw ay malinis, tuyo at walang maluwag na hibla. Ang mga gilid ng MDF at particleboard ay buhaghag at mabilis na naglalabas ng init mula sa malagkit, kaya ang bahagyang mas mabigat na bigat ng coat at isang maikling tirahan sa ilalim ng presyon ay kadalasang nagpapabuti sa resulta kumpara sa solid wood.
Ang pagpili ng hot melt adhesive para sa woodworking ay nauukol sa pagtutugma ng tatlong bagay: ang chemistry sa temperatura ng serbisyo, ang delivery form sa operasyon, at ang mga setting ng proseso sa aktwal na bilis ng iyong linya. Sinasaklaw ng EVA ang karamihan sa gawaing panloob na kasangkapan, pinangangasiwaan ng PA ang mainit na dulo ng hanay, at ang mga pelikula at web ng PES o TPU ay nagbibigay sa iyo ng manipis, pare-pareho, walang solvent na linya ng bono na humihingi ng veneer at laminate.
Dahil ang parehong polimer ay maaaring ibigay bilang isang pelikula, isang web o isang pulbos, ito ay nagkakahalaga ng pagsuri sa buong hanay ng mga hot melt adhesive films, webs at powders laban sa iyong substrate pair bago ka tumira sa isang detalye, at humihingi ng sample na tumakbo sa ilalim ng iyong sariling mga setting ng press. Ang isang maikling pagsubok sa mga tunay na bahagi ng produksyon ay magsasabi sa iyo ng higit pa tungkol sa bukas na oras, bigat ng coat at paglaban sa init kaysa sa anumang data sheet sa sarili nitong.



Makipag -ugnay sa amin